在深海装备的配套采购中,钛合金密封舱的成型质量直接关系到水下设备能否长期稳定运行。不少从事海洋工程、深海探测的采购人员反映,收到的舱体产品在装配时出现法兰贴合不严、接口尺寸偏差、筒体圆度不达标等问题,追根溯源,多数与生产环节的公差控制不到位有关。本文围绕钛密封舱成型工艺中的公差控制要点展开分享,读完本文,您可以了解深海舱体公差控制的核心环节,掌握选型验收时的关注方向,避免因公差失准带来的返工与工期延误。

认识深海舱体的公差控制基础
钛合金密封舱不同于常规金属结构件,它需要在深水压力环境下长期保持结构完整与密封可靠,因此对尺寸精度的要求远高于普通加工件。以常见的TC4材质舱体为例,筒体的圆度误差、法兰面的平面度、密封槽的槽宽与槽深公差,都会直接影响密封件的压缩量是否处于合理区间。一旦某一项公差失准,即便肉眼难以察觉,在水下压力交变作用下也可能出现渗漏风险。

从工艺流程看,舱体成型涉及原材料锻造、筒体旋压或卷制、焊接、机加工、热处理等多个环节,每个环节都会产生相应的尺寸偏差,且偏差会逐级累积。业内通常将舱体公差分为结构性公差与密封性公差两类:前者关乎舱体整体强度与装配兼容性,例如内外径尺寸、壁厚均匀性;后者关乎密封可靠性,例如密封面平面度、密封槽配合精度。两类公差需要分别设定控制目标,不能混为一谈。
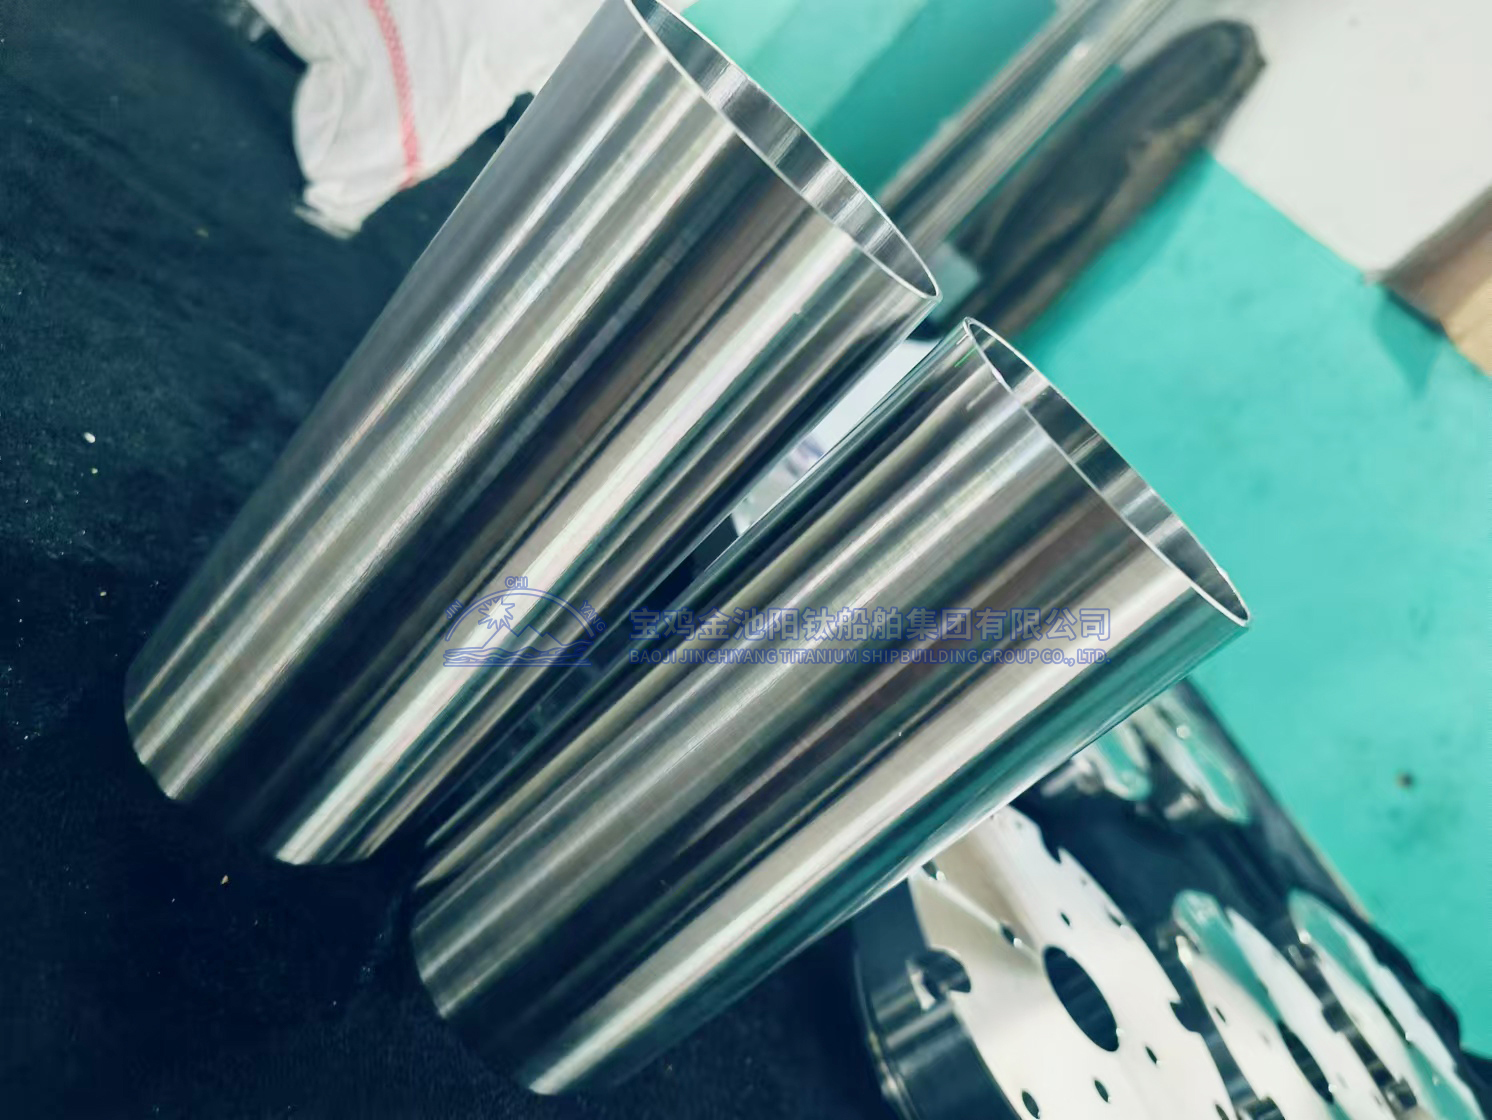
公差失准的常见原因拆解
第一类原因是加工设备能力不足。大尺寸舱体的加工需要设备具备足够的行程与承载能力,如果设备刚性不够,切削过程中产生的让刀现象会使筒体出现锥度或鼓形偏差。部分厂家将大件外协加工,工序分散后基准不统一,累积误差更难控制。
第二类原因是工艺参数固化程度低。钛合金导热性差、加工硬化倾向明显,切削温度、进给量、装夹方式都会影响最终尺寸稳定性。如果生产环节缺乏标准化的加工参数记录,批次之间的一致性就难以保障,尤其在做批量配套时,偏差问题会集中暴露。
第三类原因是检测环节缺失或滞后。一些加工单位只在成品阶段做终检,缺少工序间测量,等到发现问题时机加工余量已经不足,只能降级使用或报废处理。深海舱体属于高价值构件,这种损失对项目方和生产方都是负担。
把控公差的关键要点与验收建议
对生产方而言,公差控制要从源头做起。一是选材环节控制坯料状态,TC4、Ti80等牌号的钛合金坯料需确认成分与力学性能均匀,避免后续热处理变形量波动过大。二是统一加工基准,从粗加工到精加工尽量在同一定位基准下完成,减少基准转换带来的累积偏差。三是设置工序间检测点,在筒体成型、焊接后、精加工后分别测量关键尺寸,形成数据记录,偏差超限时及时修正。四是针对大尺寸构件预留合理的时效处理工序,释放加工应力,防止舱体在放置阶段发生蠕变变形。
对采购方而言,验收时可以关注几个具体方向:要求提供关键尺寸的实测报告,而不仅是合格结论;核对密封面平面度与密封槽尺寸是否在设计公差带内;对大尺寸非标舱体,可要求进行预装配验证,确认与搭载设备的接口匹配性。这些环节看似繁琐,却是保障项目顺利推进的有效手段。
宝鸡金池阳钛船舶集团有限公司在钛合金深海舱体加工中,依托数控龙门加工中心、卧式加工中心及五轴设备,执行标准化加工参数管理,从原材料进厂到成品出货全程自主完成,各工序设置尺寸检测节点,保障批次产品的一致性。企业通过ISO 9001与GJB 9001C体系认证,为公差控制的持续稳定提供了管理层面的支撑。
总结来看,钛密封舱的公差控制是一项贯穿选材、加工、检测全流程的系统工作,设备能力、工艺固化、过程检测三者缺一不可。对于采购方,关注生产方的加工体系完整性与检测数据完整性,比单纯比较价格更有价值。宝鸡金池阳钛船舶集团有限公司将持续分享钛合金海洋配套领域的工艺经验,欢迎有深海舱体定制需求的伙伴交流探讨,共同推动项目稳定落地。