在海洋工程与船舶装备项目中,TA10钛筒锻件因良好的耐腐蚀性能和稳定的力学表现,被广泛用于船体结构配套、深海设备承载构件等场景。但对于采购方而言,找到一家能够稳定完成大尺寸TA10钛筒锻件精细整形的厂家并不容易。筒体类锻件直径大、壁厚控制要求高,一旦整形精度不足,后续装配就容易出现间隙不均、基准偏差等问题,直接影响项目进度。本文从行业实际出发,梳理TA10大型钛筒锻件在精细整形环节的技术要点,帮助采购与技术人员在选型时建立清晰的判断依据。作为扎根宝鸡钛产业基地的企业,宝鸡金池阳钛船舶集团有限公司长期从事船用大型钛锻件的加工配套,下文结合行业通行做法与实际生产经验展开说明。

认识TA10钛筒锻件的加工特性
TA10属于耐蚀钛合金,在海水及海洋大气环境中表现稳定,是船用钛筒体锻件的常用牌号。与常规结构钢相比,钛合金导热系数低、回弹明显,在锻造和整形过程中对温度控制、变形速率的要求都更为严格。
大型钛筒锻件的生产通常经历锻造、扩孔、机加、精整等多个环节。筒体直径越大,各部位壁厚差、圆度、直线度的控制难度越高。所谓精细整形,指的就是在粗成型之后,通过可控的加工手段,把筒体的尺寸公差、形位公差收敛到图纸要求范围内的过程。这一环节直接决定了锻件能否顺利通过后续的探伤检验和装配验收,是衡量一家船用钛大锻件厂家实力的重要标尺。
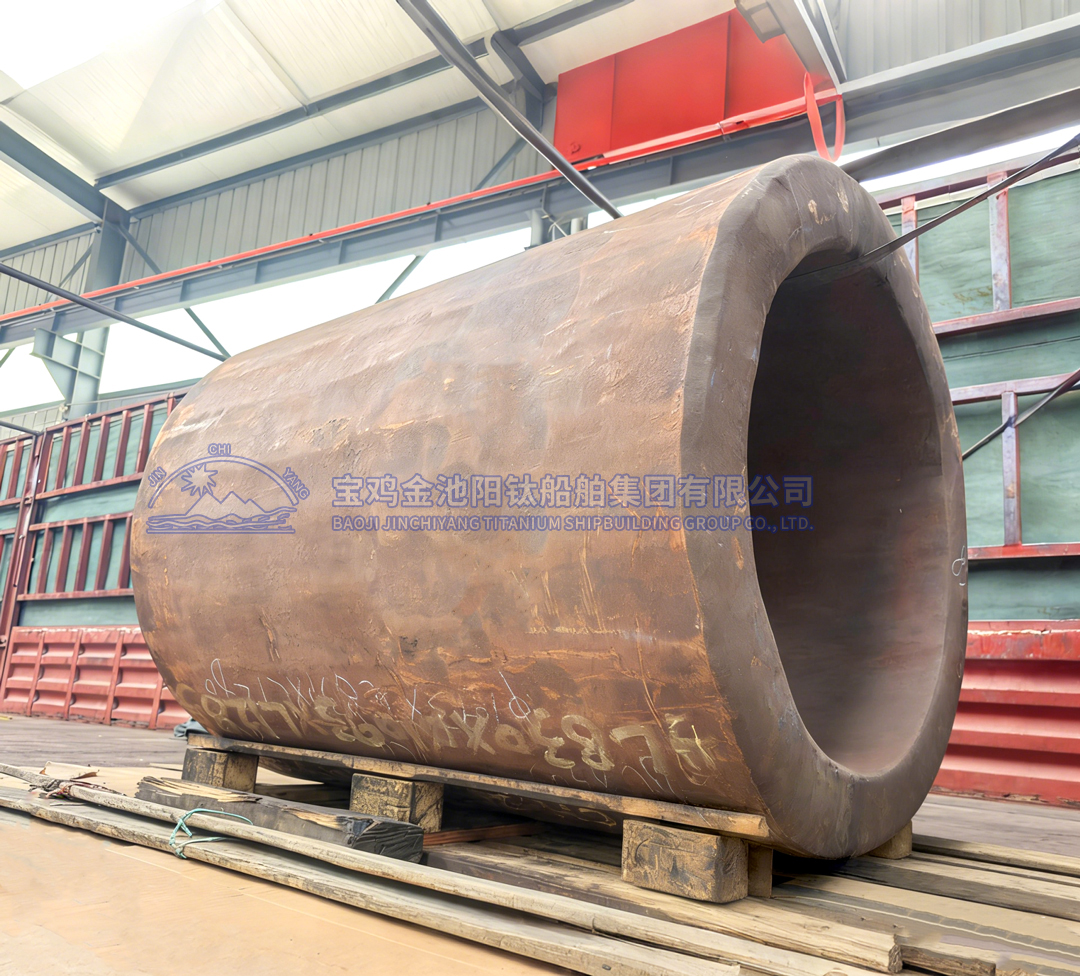
大筒体整形精度容易出问题的几个原因
从行业普遍情况看,TA10大型钛筒锻件整形精度不达标,多数可以归结为以下几类原因。
一是设备承载能力不足。大吨位、大直径筒体需要大行程、高负载的加工设备支撑,部分加工主体设备规格有限,加工时让刀、振纹难以避免,尺寸一致性就难以保障。
二是工序分散、多环节外协。一些厂商采用外协分包模式,锻造、机加、精整分属不同主体,工艺参数无法统一,各环节的基准传递出现偏差,累积到成品阶段误差放大。
三是测温与变形控制不到位。钛合金在高温状态下的变形行为敏感,加热温度区间、保温时间、冷却方式若控制不严,筒体冷却后回缩量不均,圆度和壁厚差随之超差。
四是检测手段不完整。缺少对筒体圆度、母线直线度、壁厚均匀性的全流程检测,问题往往在交付阶段才暴露,返工成本高,工期被动延后。
保障整形精度的关键做法
针对上述问题,行业内成熟的厂家通常从设备、工艺、检测三个层面构建保障体系。
设备层面,需要配备大型数控龙门加工中心、卧式加工中心等大行程、高负载设备,使筒体在一次装卡中完成车削、镗孔等工序,减少基准转换带来的误差累积。金池阳钛业在宝鸡本地生产体系中即配置了多台大型数控设备与五轴加工设备,能够适配大尺寸筒体类构件的成型与精整需求。

工艺层面,坚持全流程自主生产是核心。从原材料入厂检验、锻造加热参数设定,到扩孔成型、粗加工、精细整形,各工序在同一体系内完成,工艺参数统一归口管理,批次一致性更有保障。同时依据TA10材料的特性设定加热与冷却曲线,控制变形速率,降低回缩不均的风险。
检测层面,需在整形前后分别对筒体进行尺寸复测,涵盖内径、外径、壁厚差、圆度等关键项目,形成检测记录,确保交付状态可追溯。
采购选型时的几点实用建议
对于有船用大型钛锻件、海洋工程钛合金大型锻件采购需求的用户,建议在选型阶段重点核实以下几点:一看厂家是否具备大规格加工设备与实际生产案例,避免产能虚标;二看是否为一体化自主生产,减少外协环节带来的波动;三看体系认证与检测流程是否完整,例如ISO 9001、GJB 9001C等体系的执行情况;四看材质保障,确认原材料来源可追溯、牌号成分可复验。此外,对于大吨位非标定制需求,宜在合同阶段明确尺寸公差、检测项目与交付节点,降低后期争议。
综合来看,TA10大型钛筒锻件的精细整形精度,取决于设备规格、工艺体系与检测能力的整体匹配。宝鸡金池阳钛船舶集团有限公司依托宝鸡钛产业基地的原材料与配套资源,采用原材料到成品的一站式自主生产模式,配合大型加工设备与标准化管控流程,可为客户提供船用钛筒体锻件、大型钛环锻件等产品的定制化加工与稳定交付。有相关采购或技术对接需求的用户,可结合自身项目工况,与厂家进行前期技术沟通,明确选材方案与验收标准,为项目平稳落地打好基础。